Portfólio demonstrativo
O método fica mais claro
quando você pode explorar.
Dois projetos autorais para mostrar estrutura, raciocínio e cuidado na entrega. Todos os dados e negócios apresentados aqui são fictícios.
Eixo Manutenção
Uma empresa fictícia de manutenção industrial.
Problema proposto
Organizar a apresentação de serviços e orientar um visitante até um pedido de orçamento compreensível.
Solução demonstrada
Um site estático com início, serviços e orçamento. Conteúdo direto, navegação responsiva e formulário que deixa explícito seu caráter demonstrativo.
Decisões de projeto
Serviços descritos por atividade, processo de atendimento visível e ausência de depoimentos, números de clientes ou certificações inventadas.
Abrir demonstraçãoDemonstração navegável. Nenhuma mensagem é enviada.
O ritmo da linha é o ritmo do gargalo.
Uma linha de montagem, um produto, cinco postos, um operador por posto e um turno. Base de 20 dias inteiramente sintética.
Disponíveis por turno
Capacidade nominal por turno
Eficiência teórica de balanceamento
O que a análise pergunta
Qual posto limita a capacidade nominal? Como produção boa, metas e paradas ajudam a explicar o resultado? O que muda ao redistribuir tarefas?
Como o cálculo funciona
Com 25.200 segundos disponíveis, a capacidade de cada posto é o tempo disponível dividido pelo seu ciclo. O maior ciclo, 75 segundos, está no posto 3. Assim, a linha tem capacidade nominal de 336 unidades por turno.
O trabalho total soma 285 segundos. O balanceamento teórico é 285 ÷ (5 × 75) = 76%. Esse indicador não é a eficiência real de produção.
O cuidado com os resultados
Capacidade nominal, resultado dos dias sintéticos e cenário são apresentados separadamente. Paradas da linha são descontadas apenas no tempo operacional. A produção é contada uma vez, na saída.
| Posto | Ciclo (s) | Un./turno |
|---|---|---|
| 1 | 45 | 560 |
| 2 | 60 | 420 |
| 3 • gargalo | 75 | 336 |
| 4 | 55 | 458,2 |
| 5 | 50 | 504 |
Valores teóricos contínuos. Não são promessas de produção real. Restrição pode migrar quando os ciclos mudam.
Resultado observado na base sintética
20 dias. A mesma fonte para todos os indicadores.
Unidades boas / meta de 6.000
Atendimento ao plano (boa ÷ meta)
Tempo parado (725 ÷ 8.400 min)
Período sintético: 01 a 28 de outubro de 2026, com 20 dias de produção. Foram 6.034 unidades totais e 110 rejeições (1,82%). O tempo operacional somou 7.675 minutos. Percentuais calculados pela razão dos totais, sem média simples dos percentuais diários.
Cenário: redistribuir o trabalho
A hipótese transfere 10 segundos do posto 3 para o posto 1 e 5 segundos para o posto 5. Os ciclos tornam-se 55, 60, 60, 55 e 55 segundos, preservando os 285 segundos de trabalho total.
Os postos 2 e 3 passam a limitar a linha. A capacidade nominal sobe de 336 para 420 unidades por turno (+25%) e o balanceamento teórico chega a 95%.
O que ainda precisa ser validado
As tarefas devem ser divisíveis e transferíveis. Ergonomia, qualidade, abastecimento, layout e habilidade dos operadores podem restringir a mudança.
O ganho é projetado, não comprovado. O cenário altera a capacidade nominal; não aplica um ganho automático à produção dos 20 dias nem desconta perdas duas vezes.
A planilha mantém entradas e fórmulas editáveis. A imagem abaixo é uma renderização da planilha Excel, não uma captura do Power BI.
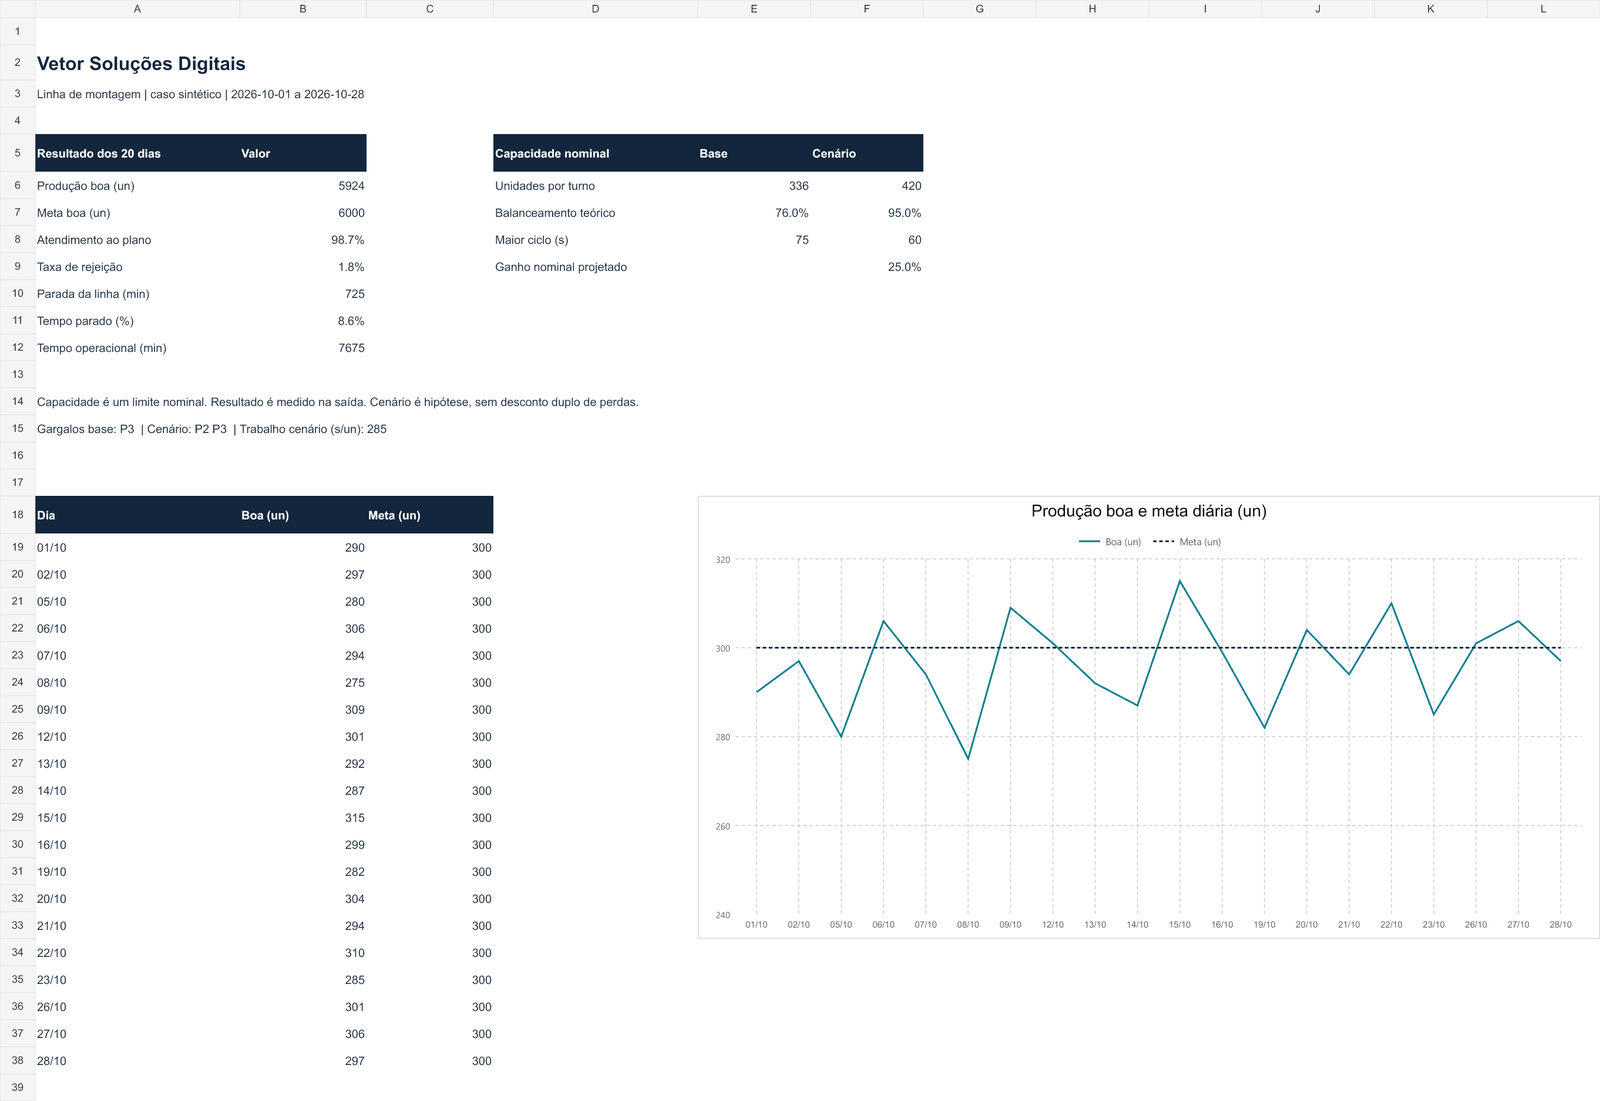
Power BI: preparação nativa disponibilizada no pacote de entrega. Abertura, atualização e filtros no Power BI Desktop ainda precisam de validação. Não há alegação de relatório nativo validado ou incorporação online.
Transparência
Demonstração não é resultado de cliente.
Os exemplos mostram como estruturar uma entrega. Um projeto real exige entender os seus dados, restrições, ferramentas e critérios de aceite antes de propor uma solução.
Próximo passo
Comece pelo que precisa resolver.
Conheça os planos de sites ou conte sua necessidade para uma proposta de dados e processos. Escopo e prazo são combinados antes de começar.